"میرا لیزر کٹر 0.05 ملی میٹر سے زیادہ کناروں اور جہتی انحراف پر گڑ کیوں پیدا کرتا ہے؟ کیا یہ ٹرانسمیشن سسٹم کا مسئلہ ہے؟" "میں تیز رفتار کٹنگ کے دوران رفتار سے انحراف کو کیسے حل کر سکتا ہوں اور درست حصوں کے لیے 80% سے زیادہ پیداوار حاصل کر سکتا ہوں؟" بگڑ گیا-کیا غلط ہوا؟" لیزر پروسیسنگ آلات کی دیکھ بھال اور اپ گریڈ میں 12 سال کی مہارت کے ساتھ ایک انجینئر کے طور پر، لیزر کٹر کی درستگی کو بڑھانے کے بارے میں اس طرح کے سوالات صحت سے متعلق مینوفیکچرنگ اور شیٹ میٹل کی صنعتوں میں عام ہیں۔ معیاری بال اسکرو کو تبدیل کرنے کے بعد، کٹنگ کی درستگی میں کمی واقع ہوئی-مسئلہ کہاں سے شروع ہوا؟" لیزر پروسیسنگ آلات کی دیکھ بھال اور اپ گریڈ میں مہارت رکھنے والے 12 سال کے تجربے کے ساتھ ایک انجینئر کی حیثیت سے، لیزر کٹنگ مشین کی درستگی کو بہتر بنانے کے بارے میں یہ سوالات پریزیشن مینوفیکچرنگ، شیٹ میٹل پراسیسنگ اور کٹنگ مشین سے متعلق کٹنگ مشین میں مشترکہ درد کی نمائندگی کرتے ہیں۔ بنیادی طور پر اس کے موشن ٹرانسمیشن سسٹم کے استحکام اور درستگی پر انحصار کرتا ہے جیسا کہ "بنیادی ٹرانسمیشن جزو" ہے جو کہ سر کی نقل و حرکت کو چلاتا ہے، ایک اعلی درستگی والی بال اسکرو کی کارکردگی براہ راست لیزر فوکس کی پوزیشننگ کی درستگی اور موشن ٹریجیکٹوری کو متاثر کرتی ہے۔ درستگی والی شیٹ میٹل فیکٹری کو اپنے لیزر کٹر میں معیاری بال سکرو سے بڑی پوزیشننگ کی غلطیوں کی وجہ سے ایک بار ہائی-پریزیشن آلات کے کیسنگ کا سامنا کرنا پڑا، جس کے نتیجے میں 120,000 یوآن کا براہ راست نقصان ہوا، ایک الیکٹرانکس پرزے بنانے والی فیکٹری کو اعلی درجے کی کٹنگ سے{16} ±0.05mm سے ±0.01mm تک اور پارٹ پاس کی شرح کو 78% سے بڑھا کر 99.5% کر دیتے ہیں، حقیقت میں، اعلی-معیاری پیچ صرف "تبدیل" نہیں کرتے ہیں، بلکہ ان کی موروثی اعلیٰ-تفصیلات ایک سے زیادہ کٹنگ مشین کے ساتھ عین مطابق ہوتی ہیں۔ طول و عرض آج، ہم ایک 5-مرحلے کا فریم ورک استعمال کریں گے تاکہ اس کے پیچھے بنیادی منطق کا تجزیہ کیا جا سکے کہ کس طرح اعلی-پریزین بال اسکرو لیزر کٹنگ مشین کی درستگی کو بہتر بناتے ہیں-آپریٹنگ اصولوں اور کلیدی خصوصیات سے لے کر انتخاب اور عمل کو بہتر بنانے کے لیے، جہاں وہ کارکردگی کو بہتر بناتے ہیں۔
مرحلہ 1: کیسے کا 5-مرحلہ عملی تجزیہاعلی-پریسیئن بال سکرولیزر کاٹنے کی درستگی کو بہتر بنائیں
بنیادی منطق کی وضاحت کریں-سب سے پہلے "ہائی-پریسیئن بال سکرو" اور "لیزر کٹنگ ایکوریسی" کے درمیان تعلق کو سمجھیں
درست طریقے سے یہ سمجھنے کے لیے کہ کس حد تک اعلی-پریسیئن بال اسکرو لیزر کاٹنے کی درستگی کو بہتر بناتے ہیں، ہمیں سب سے پہلے بنیادی تصورات، لیزر کاٹنے کی درستگی کے لیے تشخیصی میٹرکس، اور ان کے بنیادی تعلق کو واضح کرنا ہوگا:
ایک اعلی-پریسیژن بال اسکرو ایک ٹرانسمیشن جزو ہے جو اعلی-گریڈ پوزیشننگ کی درستگی، ریپیٹ ایبلٹی، اور لیڈ کی درستگی کو حاصل کرتا ہے۔ یہ طاقت کو منتقل کرتا ہے اور گولوں، پیچ اور گری دار میوے کے درمیان رولنگ رگڑ کے ذریعے گردشی حرکت کو لکیری حرکت میں تبدیل کرتا ہے۔ اس کے بنیادی فوائد میں شامل ہیں: کم رگڑ کا گتانک، اعلی پوزیشننگ کی درستگی، زیادہ سختی، اور ہموار حرکت، موٹر کی گردش کو سر کی لکیری حرکت کو کاٹنے میں درست تبدیلی کے قابل بناتی ہے۔
لیزر کاٹنے کی درستگی کے لیے بنیادی تشخیصی میٹرکس:
جہتی درستگی:اصل حصے کے طول و عرض اور ڈیزائن کی وضاحتوں کے درمیان انحراف، درست کاٹنے کے لیے ±0.02mm سے کم یا اس کے برابر کی ضرورت ہوتی ہے۔
تکرار کی درستگی:انحراف جب کاٹنے والا سر بار بار ایک ہی پوزیشن پر جاتا ہے، جس کے لیے ±0.01mm سے کم یا اس کے برابر کی ضرورت ہوتی ہے۔
رفتار کی درستگی:کٹے ہوئے راستے اور ڈیزائن کردہ راستے کے درمیان مطابقت، "جگڈ کناروں" اور "آرک انحراف" کو روکتا ہے۔

مرحلہ 2: بنیادی اضافہ کا طریقہ کار-کتنا اونچا-پریسیژن بال سکرو چار جہتوں میں کاٹنے کی درستگی کو بہتر بناتا ہے
اعلی-بالکل درستگی کا پیچ کسی ایک جہت سے نہیں بلکہ چار میکانزم کے ذریعے لیزر کٹنگ ہیڈ کے موشن کنٹرول کو جامع طور پر بہتر بنا کر کاٹنے کی درستگی کو بڑھاتا ہے-"پریسائز ٹرانسمیشن، اسموتھ موشن، رگڈ سپورٹ، اور ایرر کمپنسیشن"- پوری طرح سے کٹوتی کے ذریعے۔
عین مطابق لیڈ کنٹرول جہتی درستگی کو یقینی بناتا ہے:
بنیادی اصول:اعلی-پریسیژن بال سکرو کم سے کم لیڈ کی خرابی کو ظاہر کرتے ہیں، موٹر کی گردش کو قطعی طور پر لکیری کٹنگ ہیڈ ڈسپلسمنٹ میں تبدیل کرتے ہیں تاکہ لیڈ کی خرابی کی وجہ سے ہونے والے جہتی انحراف کو روکا جا سکے۔
معیاری پیچ کے ساتھ موازنہ:معیاری بال پیچ میں اہم لیڈ کی خرابی ہے۔ بڑے حصوں کو کاٹتے وقت، غلطیاں جمع ہو جاتی ہیں، جس کی وجہ سے ضرورت سے زیادہ جہتی انحراف ہو جاتا ہے۔
ہائی ریپیٹ پوزیشننگ کی درستگی بیچ کی مستقل مزاجی کو یقینی بناتی ہے:
بنیادی اصول:صحت سے متعلق مشینی سکرو اور نٹ کے درمیان کم سے کم کلیئرنس کو یقینی بناتی ہے، جبکہ پری لوڈ ڈھانچہ محوری کھیل کو ختم کرتا ہے۔ یہ پوزیشننگ انحراف کی ضمانت دیتا ہے ±0.01mm سے کم یا اس کے برابر جب کٹنگ ہیڈ ایک ہی پوزیشن پر متعدد بار لوٹتا ہے۔
کلیدی قدر:بیچ کی پیداوار میں، دوبارہ پوزیشننگ کی درستگی براہ راست مصنوعات کی مستقل مزاجی کا تعین کرتی ہے، انفرادی انحراف کی وجہ سے بیچ کے سکریپ کو روکتی ہے۔
مرحلہ 3: کلیدی تکنیکی خصوصیات-کیا اعلیٰ-پریسیژن بال سکرو کا "پریسیژن کور" تشکیل دیتا ہے
لیزر کٹنگ درستگی میں اعلی-بال سکرو کے ذریعے حاصل کردہ نمایاں اضافہ چار بنیادی تکنیکی خصوصیات سے ہوتا ہے، جو ٹرانسمیشن کی درستگی کے لیے بنیادی بنیاد بناتے ہیں:
الٹرا-اعلی لیڈ درستگی:
صحت سے متعلق گریڈ:لیزر کاٹنے والی مشینیں عام طور پر C7-گریڈ اور C5-گریڈ کے اعلیٰ درستگی والے بال سکرو استعمال کرتی ہیں، جس میں لیڈ کی خرابی پر سخت کنٹرول ہوتا ہے۔
کامیابی کا عمل:درستگی پیسنے (0.001 ملی میٹر تک درستگی) دھاگے کے طول و عرض، جیومیٹری، اور پوزیشننگ کو درست طریقے سے مشینی کر کے یکساں لیڈ کو یقینی بناتا ہے۔
درستگی کاٹنے کی قدر:لیڈ کی درستگی براہ راست جہتی درستگی کا تعین کرتی ہے، مجموعی غلطیوں کو روکتی ہے-خاص طور پر بڑے-حصوں کو کاٹنے کے لیے اہم ہے۔
پریسجن پری لوڈ ڈھانچہ:
پہلے سے لوڈ کرنے کے طریقے:لیزر کٹنگ مشینیں عام طور پر دو پری لوڈ طریقے استعمال کرتی ہیں-ڈبل نٹ اسپیسر پری لوڈ اور ڈبل نٹ تھریڈ پری لوڈ۔ محوری کھیل کو ختم کرنے کے لیے نٹ کی جگہ کو ایڈجسٹ کرکے پری لوڈ فورس کا اطلاق کیا جاتا ہے۔
پری لوڈ کے تقاضے:کٹنگ لوڈ کی بنیاد پر پری لوڈ کو مناسب طریقے سے سیٹ کریں، عام طور پر درجہ بندی شدہ ڈائنامک لوڈ کا 10%-20%۔ یہ ردعمل کو ختم کرتا ہے جبکہ ضرورت سے زیادہ پری لوڈ کو روکتا ہے جو رگڑ کو بڑھاتا ہے اور عمر کم کرتا ہے۔
درستگی کاٹنے کی قدر:پری لوڈ ڈھانچہ کٹنگ ہیڈ کی حرکت کی بیکلاش-مفت ٹرانسمیشن کو یقینی بناتا ہے، پوزیشننگ وقفہ اور کلیئرنس کی وجہ سے رفتار انحراف کو روکتا ہے۔
مرحلہ 4: عام درستگی کے مسائل اور ٹربل شوٹنگ - ریپڈ ریزولوشن لیوریجنگ ہائی پریسیئن
لیزر کٹنگ مشینوں کے لیے جو اعلی-پریزین بال اسکرو سے لیس ہیں، کٹنگ کی کم درستگی عام طور پر انسٹالیشن کے انحراف، دیکھ بھال کی کمیوں، یا سسٹم کی مطابقت کے مسائل سے ہوتی ہے۔ ذیل میں اعلی-تعدد کے مسائل اور ٹربل شوٹنگ کے طریقے ہیں:
رواداری سے زیادہ جہتی انحراف:
بنیادی وجوہات:جمع لیڈ کی خرابی، کھوئے ہوئے پچ معاوضے کے پیرامیٹرز، انسٹالیشن سیدھی انحراف، ناکافی پری لوڈ؛
خرابیوں کا سراغ لگانے کا عمل:سب سے پہلے، لیڈ کی خرابی کا پتہ لگانے کے لیے لیزر انٹرفیرومیٹر کا استعمال کریں۔ اگر انحراف برداشت سے زیادہ ہو تو، CNC سسٹم کے ذریعے پچ کی خرابی کی تلافی کو دوبارہ ترتیب دیں۔ اگلا، پہلے سے لوڈ کی حیثیت کا معائنہ کریں اور اگر ناکافی ہو تو اسے ایڈجسٹ کریں۔ آخر میں، تنصیب کی سیدھی کیلیبریٹ؛ اگر انحراف بہت زیادہ رہتا ہے تو اجزاء کو دوبارہ انسٹال کریں۔
حرکت کی رفتار میں جھٹکا:
بنیادی وجوہات:ناکافی پھسلن جس کی وجہ سے رگڑ میں اضافہ ہوتا ہے، بال پہننا، موٹر وائبریشن ٹرانسمیشن، خراب سپورٹ بیرنگ؛
خرابیوں کا سراغ لگانے کا عمل:سب سے پہلے چکنائی کی حالت کا معائنہ کریں؛ اگر ناکافی یا خراب ہو تو تبدیل کریں۔ پھر گیند اور دھاگے کی نالی کے لباس کو چیک کرنے کے لیے جدا کریں۔ اگر پہنا جائے تو اجزاء کو تبدیل کریں۔ آخر میں موٹر-اسکرو کنکشن کی مرتکزیت کی تصدیق کریں۔ اگر اہم انحراف موجود ہو تو لچکدار جوڑے کو ایڈجسٹ کریں۔
انحطاط شدہ تکرار کی درستگی:
بنیادی وجوہات:پری لوڈ کا نقصان، اندرونی نٹ کلیئرنس میں اضافہ، سپورٹ بیئرنگ پہننا؛
خرابیوں کا سراغ لگانے کا طریقہ کار:Measure axial play. If >0.001mm، پہلے سے لوڈ کو ایڈجسٹ کریں۔ اگر غیر موثر ہو تو، اندرونی نٹ کلیئرنس اور سپورٹ بیئرنگ کی حالت کا معائنہ کریں۔ اگر نقصان پہنچا ہو تو OEM حصوں سے تبدیل کریں۔
تیز-اسپیڈ کٹنگ ایکوریسی ڈرفٹ:
بنیادی وجوہات:تیز-تیز رفتار آپریشن گرمی، چکنا کرنے والی چکنائی کی تیز-درجہ حرارت کی ناکامی، ضرورت سے زیادہ پری لوڈ جس کی وجہ سے رگڑ گرمی ہوتی ہے۔
خرابیوں کا سراغ لگانے کا عمل:تیز رفتار آپریشن کے دوران سکرو کے درجہ حرارت کی نگرانی کریں۔ اگر ضرورت سے زیادہ ہو تو، گرمی کی کھپت کے آلات نصب کریں؛ اعلی-درجہ حرارت مزاحم چکنا کرنے والی چکنائی کے ساتھ تبدیل کریں مناسب طریقے سے پری لوڈ کو کم کریں (مجاز حدود کے اندر)۔

مرحلہ 5: اپ گریڈ اور لاگت کی اصلاح
موجودہ لیزر کٹر کے لیے، کٹنگ کی درستگی کو بڑھانے کے لیے اعلی-پریسیزن بال سکرو میں اپ گریڈ کرتے وقت، لاگت کی سرمایہ کاری کے ساتھ درستگی کی ضروریات کو متوازن رکھیں۔ بنیادی اصلاح کی حکمت عملیوں میں شامل ہیں:
ضرورت کے مطابق اپ گریڈ کریں، زیادہ درستگی سے بچیں:{0}}
جنرل شیٹ میٹل پروسیسنگ:C2 گریڈ میں اپ گریڈ کرنے کی ضرورت نہیں؛ C7 ہائی-پریسیئن بال اسکرو میں اپ گریڈ کرنا کافی ہے، جس سے C2 گریڈ کے مقابلے میں 30%-40% لاگت کم ہوتی ہے۔
صحت سے متعلق حصے کی پروسیسنگ (کاٹنے کی درستگی ± 0.02 ملی میٹر سے کم یا اس کے برابر):بیک وقت پچ معاوضے کے پیرامیٹرز کو ایڈجسٹ کرتے ہوئے ٹھیک ٹھیک C7 یا C2 گریڈ میں اپ گریڈ کریں۔ سسٹم کو بہتر بنائے بغیر صرف اسکرو کو اپ گریڈ کرنے سے گریز کریں، جو مطلوبہ درستگی کو حاصل کرنے سے روک سکتا ہے۔
بہتر کارکردگی کے لیے اضافی اپ گریڈ:
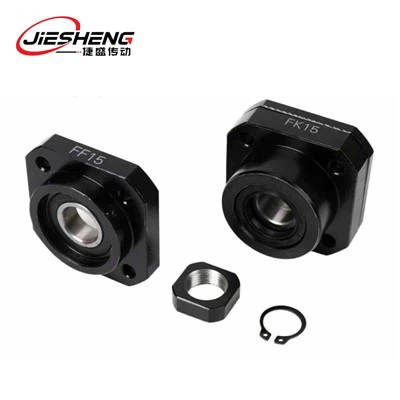
میں اپ گریڈ کرتے وقتاعلی-پریسیزن گیند کے پیچدیگر اجزاء کی ناکافی درستگی کو اسکرو کی کارکردگی سے سمجھوتہ کرنے سے روکنے کے لیے بیک وقت لچکدار کپلنگز اور پریزین سپورٹ بیرنگ کو اپ گریڈ کریں۔ اکیلے سکرو اپ گریڈ کرنے کے بعد ایک مشین نے کم سے کم درستگی میں بہتری دکھائی۔ کپلنگ اور بیرنگ کو اپ گریڈ کرنے کے بعد، درستگی ±0.03mm سے ±0.015mm تک بہتر ہو گئی۔
پچ کی خرابی کے معاوضے اور سروو سیٹنگز کو ری کیلیبریٹ کر کے CNC سسٹم کے پیرامیٹرز کو بہتر بنائیں تاکہ سسٹم کو اعلی-پریزیزن اسکرو کے ساتھ درست طریقے سے مل سکے۔
نتیجہ: ہائی-پریسیژن بال سکرو-لیزر کٹر کی درستگی کے لیے بنیادی معاونت
کاروباری اداروں کے درمیان عام غلط فہمیوں میں شامل ہیں:"یہ یقین کرنا کہ صرف اعلی-پریسیئن بال اسکرو پر اپ گریڈ کرنے سے تنصیب، ڈیبگنگ، اور سسٹم انٹیگریشن کو نظر انداز کرتے ہوئے درستگی بہتر ہوتی ہے"؛ "انتہائی-بلند درستگی والے درجات کا اندھا تعاقب کرنا جس کی وجہ سے لاگت کا ضیاع ہوتا ہے"؛ اور "معمول کی دیکھ بھال کو نظر انداز کرنا جس کی وجہ سے درستگی میں تیزی سے کمی واقع ہوتی ہے۔" یہ اعلی-پریسیزن اسکرو کے فوائد سے پوری طرح فائدہ اٹھانے میں ناکام رہتے ہیں۔ درحقیقت، ایک بند-لوپ کے عمل-کاٹنا درستگی کے تقاضوں کی وضاحت کرنا → مناسب ہائی-پریسیجن بال سکرو کا انتخاب → مناسب تنصیب اور ڈیبگنگ کو یقینی بنانا → باقاعدہ دیکھ بھال کو نافذ کرنا → نظام کے پیرامیٹرز کو بہتر بنانا-ایک وجہ سے قیمت میں قابل قدر بہتری کو قابل بناتا ہے۔
اگر آپ کو لیزر کٹر کی درستگی کو بڑھانے یا اعلیٰ-بال کے اسکرو کو منتخب کرنے میں چیلنجز کا سامنا ہے، تو اس ترتیب پر عمل کریں:سب سے پہلے کاٹنے کی درستگی کے تقاضوں کی وضاحت کریں → کٹر کی قسم اور آپریٹنگ حالات کا تعین کریں → بال اسکرو پریزیشن گریڈ اور پیرامیٹرز کو میچ کریں → سسٹم کو انسٹال کریں، ڈیبگ کریں اور آپٹمائز کریں۔ عام پروسیسنگ کے لیے، C7 گریڈ کو ترجیح دیں؛ صحت سے متعلق پروسیسنگ کے لئے، C2 گریڈ کا انتخاب کریں؛ الٹرا-اعلی درستگی پروسیسنگ کے لیے، C5 گریڈ منتخب کریں۔ اپ گریڈ کی تاثیر کے تیزی سے تشخیص کے لیے، درست اپ گریڈ کی تجویز حاصل کرنے کے لیے اپنا "موجودہ کٹنگ مشین کا ماڈل، موجودہ کاٹنے کی درستگی، اور ہدف کی درستگی" فراہم کریں۔ یاد رکھیں: اعلی- درستگی والے بال سکرو کے ساتھ لیزر کٹنگ کی درستگی کو بڑھانے کی کلید "صدق مماثلت + سائنسی تنصیب اور دیکھ بھال" میں مضمر ہے۔ صرف بال سکرو کے درست فوائد کا مکمل فائدہ اٹھا کر ہی آپ موثر، اعلی{10}}لیزر کٹنگ اور مصنوعات کی مسابقت کو بڑھا سکتے ہیں۔
ہم سے رابطہ کریں۔
📧 ای میل:lsjiesheng@gmail.com
🌐 سرکاری ویب سائٹ:https://www.automation-js.com/